

Titaanin ja titaaniseosten hitsaus vaatii tarkkuutta ja asiantuntemusta virheettömien tulosten varmistamiseksi. Täällä perehdymme tämän erikoishitsauksen hallintaan vaadittavaan huolelliseen prosessiin.
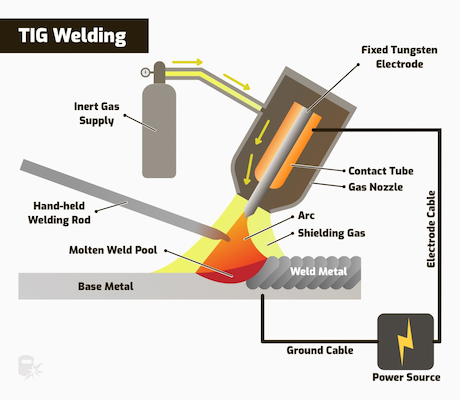
Oikean hitsausmenetelmän valinta on ratkaisevan tärkeää titaanin ja sen seosten kanssa työskenneltäessä. Ohuille levyille, joiden paksuus on alle 3 millimetriä, suositellaan inerttikaasuhitsausta (TIG) sen herkän hallinnan vuoksi, mikä varmistaa saumattomat hitsit. Yli 3 millimetriä paksummille levyille plasmakaarihitsaus erottuu tehokkaasta sulatuskyvystään. Kehittyneet tekniikat, kuten upotettu kaarihitsaus ja tyhjiöelektronisuihkuhitsaus, ovat myös toteuttamiskelpoisia vaihtoehtoja, jotka on räätälöity projektin erityisvaatimuksiin.
Yksityiskohtaiset esihitsauksen valmistelut
- Pintojen puhdistus:
Mekaanisessa puhdistuksessa käytetään hienoa hiekkapaperia, ruostumattomasta teräksestä valmistettuja teräsharjoja tai kovametallikaapimia hapettumisen ja epäpuhtauksien poistamiseksi hitsausalueelta.
Kemiallisessa puhdistuksessa käytetään erityisiä happoliuoksia, kuten HF:n ja HNO3:n seosta syväpuhdistukseen, jonka jälkeen huuhdellaan puhtaalla vedellä ja kuivataan, jotta pinta pysyy puhtaana.
- Varusteet ja materiaalit:
Valitse tasavirtainen TIG-hitsausvirtalähde, jossa on korkeataajuinen kaarisytytys ja vakaat ominaisuudet hitsausprosessin vakauden ylläpitämiseksi.
Varmista, että argonkaasun puhtaus on yli 99,99 % ja että sitä syötetään jatkuvasti, kunnes hitsi jäähtyy kokonaan hapettumisen estämiseksi.
Yhdistä hitsauslanka perusmateriaalin koostumukseen tai valitse hieman vähemmän luja lanka parantaaksesi hitsin sitkeyttä vaatimusten mukaisesti.
- Tarkat hitsausmenetelmät:
Kaasusuojaus
Käytä erityisiä suojakupuja suojaamaan hitsausaluetta ja hitsisaumaa haitallisilta kaasuilta pitäen samalla lämpötila alle 250 astetta.
Taitava toiminta
Säilytä pieni kulma hitsauslangan ja työkappaleen välillä ja syötä se sulavasti sulaan altaaseen liiallisen sivuttaisliikkeen välttämiseksi, mikä varmistaa hitsaussauman tasaisuuden ja laadun.
Jatkuva suojaus
Kun päätät kaaren ja viimeistelet hitsisaumaa, jatka argonkaasusuojausta, kunnes hitsi ja lämpövaikutusalue jäähtyvät turvalliseen lämpötilaan.
Tiukka hitsaussauman tarkastus
Tarkkailemalla hitsaussauman väriä voidaan tehdä alustavia arvioita hitsin laadusta. Ihanteellisessa hitsisaumassa on hopeanvalkoinen tai vaaleankeltainen väri, kun taas syvemmät keltaiset ja kultaisen violetit sävyt vaihtelevat hitsisaumalaatujen mukaan. Syvän sininen väri osoittaa, että hitsaus on heikkolaatuista.
Tärkeitä huomioita, joita ei saa jättää huomiotta
Säilytä tiukka valvonta hitsausparametreja varmistaaksesi prosessin vakauden ja hitsin laadun.
Huolehdi hitsausympäristön puhtaudesta estääksesi epäpuhtauksien pääsyn hitsausalueelle.
Hitsaushenkilöstön tulee käydä ammatillisessa koulutuksessa ymmärtääkseen taitavasti titaanin ja titaaniseosten hitsausominaisuudet ja toimintanormit.


